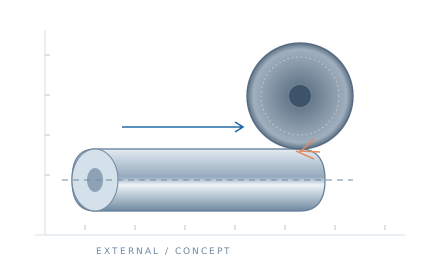
EXTERNAL CYLINDRICAL GRINDING
외경 연삭
원통형 부품의 바깥쪽 면을 가공합니다. 샤프트처럼 축이 되는 부품에서 외경 치수와 원통면의 형상, 기준면과의 관계를 확인합니다. 부품의 길이와 지지 방법도 가공 조건을 검토하는 요소입니다.
 TOOL KOREAPRECISION GRINDING
TECHNOLOGY / GRINDING INSIGHTS
도면의 숫자와 실제 가공 사이.
알아두면 좋은 연삭 이야기를 전합니다.
숫돌의 수많은 연마 입자가 재료를 조금씩 제거하며, 원하는 치수와 표면을 만들어가는 가공입니다.
가공 결과는 치수 하나로 결정되지 않습니다. 부품의 형상, 조립되는 상대 부품, 표면의 요구, 재질과 열처리 상태를 함께 살펴야 합니다. 같은 외경이라도 필요한 공차와 표면 상태에 따라 검토할 조건은 달라집니다.
연삭은 선삭·밀링과 함께 전체 가공 공정 안에서 검토합니다. 앞 공정에서 남긴 가공 여유, 기준면과 소재 상태를 확인하면 가공 계획을 더 명확하게 세울 수 있습니다.
기술 참고: Norton — 숫돌 사양 선정의 요소 ↗
원통형 부품의 바깥쪽 면을 가공합니다. 샤프트처럼 축이 되는 부품에서 외경 치수와 원통면의 형상, 기준면과의 관계를 확인합니다. 부품의 길이와 지지 방법도 가공 조건을 검토하는 요소입니다.
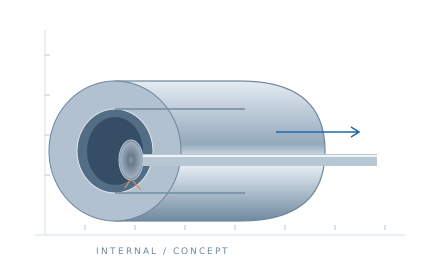
홀이나 보어처럼 부품 안쪽의 원통면을 가공합니다. 내경 치수, 구멍의 깊이와 형상, 상대 부품과의 조립 조건을 살핍니다. 안쪽 가공 공간과 공구의 접근 조건이 중요합니다.
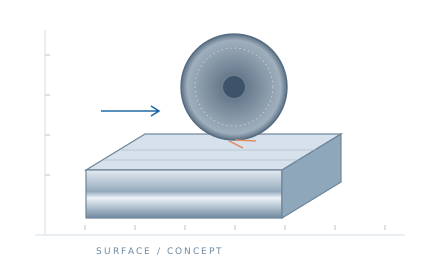
부품의 평평한 면이나 끝면을 다듬습니다. 두께·길이 치수뿐 아니라 평면도, 평행도, 직각도 등 도면에서 지시한 면의 관계를 함께 확인합니다. 가공물을 어떻게 지지하고 고정할지도 중요합니다.
기술 참고: UNITED GRINDING — 원통 연삭 ↗ · 평면·프로파일 연삭 ↗
| 구분 | 확인하는 것 | 도면에서 살필 내용 |
|---|---|---|
| 치수 공차 | 목표 치수에서 허용되는 범위 | 기준 치수, 상한·하한 또는 끼워맞춤 기호 |
| 기하 공차 | 면·축의 형상과 기준 사이의 관계 | 평면도·원통도 등 지시와 데이텀 |
| 표면 거칠기 | 가공면의 미세한 요철 상태 | Ra 등 지표, 지시된 수치와 적용 면 |
⌀30 +0.0200.000mm
허용 치수 범위
30.000 ~ 30.020 mm
표면 거칠기나 기하 공차는 별도 지시를 확인합니다.
치수가 허용 범위에 들어간다는 사실만으로 모든 요구를 충족하는 것은 아닙니다. 실제 검토에서는 가공할 면, 기준면, 표면 요구를 구분하고 도면의 단위와 주석까지 함께 확인합니다.
기술 참고: Norton — 정밀 연삭과 표면 품질 ↗. 위 치수는 표기 이해를 위한 계산 예시입니다.
재질·경도와 제거할 가공량, 요구하는 표면 상태를 함께 고려해 숫돌 사양을 검토합니다. 한 가지 숫돌이 모든 소재와 작업에 동일하게 적합하지는 않습니다.
숫돌의 형상과 작용면 상태를 관리하는 과정입니다. 트루잉은 형상을, 드레싱은 절삭에 작용하는 표면 상태를 다루며 가공 특성에 영향을 줍니다.
접촉 부위의 열과 연삭 부산물을 관리하는 것도 중요합니다. 연삭액을 사용하는 공정에서는 공급 상태와 청정도 등을 함께 확인합니다.
절입·이송 등 가공 조건, 진동과 설비 상태는 표면에 영향을 줄 수 있습니다. 표면 문제는 한 요소만 단정하기보다 관련 조건을 함께 살펴야 합니다.
아래 내용을 준비하면 가공 범위와 조건을 함께 검토하기가 쉽습니다.
전화 032-812-9153 · 팩스 032-813-9153
가공 가능 범위와 조건은 실제 도면 및 소재 검토 후 협의합니다.
A FEW MORE THINGS
선삭은 회전하는 공작물에 절삭 공구를 사용하고, 연삭은 숫돌의 연마 입자로 재료를 제거합니다. 가공 목적·소재·요구하는 표면과 형상에 따라 각 공정을 조합합니다.
네. 재질과 열처리 상태는 가공 조건과 숫돌 사양을 검토할 때 필요한 정보입니다. 도면의 소재 표기와 함께 현재 상태를 알려주세요.
치수 공차·가공할 면·형상과 기준면의 관계도 함께 알려주세요. 표면 거칠기 하나만으로 전체 가공 요구를 정할 수는 없습니다.